| Merknaam: | LHTI |
| Modelnummer: | Links-01 |
| MOQ: | 100 kg |
| Prijs: | USD $19.5-$28.5 / kg |
| Betalingsvoorwaarden: | Western Union,T/T,L/C,D/A,D/P |
| Toeleveringsvermogen: | 100 ton per maand |
2 mm Wand Titanium Ronde Buis: Vorm, Sterkte en Corrosiebestendigheid
Een wanddikte van twee millimeter is het punt waarop een titanium buis ophoudt een dunne instrumentlijn te zijn en begint met het dragen van echte druk, zonder zwaar of duur te worden. Het is ook de wanddikte waarbij vormcontrole begint te bepalen of de buis überhaupt geïnstalleerd kan worden: bij 2 mm valt een niet-ronde sectie of een excentrische wand onmiddellijk op bij de buisplaat, in de buigmachine en bij de lasvoorbereiding.
Waarom 2 mm een Nuttige Wanddikte Is
Bij 2 mm is de drukcapaciteit van een titanium buis hoog genoeg voor de meeste koel- en procesdoeleinden, terwijl het gewicht dicht bij dat van een dunwandig product blijft. De relatie met dunwandige buizen maakt dit gemakkelijk te zien: de ringspanning neemt toe met de diameter, dus dezelfde 2 mm wand die comfortabel is op een 19 mm buis is slechts matig belast op een 50 mm buis, en de schatting van de barstdruk neemt dienovereenkomstig af. De onderstaande tabel gebruikt een treksterkte van 895 MPa en een eenvoudige schatting; een codebeoordeling voegt een gezamenlijke factor, temperatuurvermindering en eventuele corrosie-toeslag toe.
| Buitendiameter | Boring bij 2 mm wanddikte | Schatting barstdruk | Werken bij 1.5 factor | Typische toepassing |
|---|---|---|---|---|
| 12,7 mm | 8,7 mm | ongeveer 282 MPa | ongeveer 188 MPa | Hoge druk instrumentlijn |
| 19,05 mm | 15,05 mm | ongeveer 188 MPa | ongeveer 125 MPa | Kleine condensor, koeler |
| 25,4 mm | 21,4 mm | ongeveer 141 MPa | ongeveer 94 MPa | Warmtewisselaar buis |
| 31,8 mm | 27,8 mm | ongeveer 113 MPa | ongeveer 75 MPa | Zeewater koelleiding |
| 50,8 mm | 46,8 mm | ongeveer 70 MPa | ongeveer 47 MPa | Proceskoeler, lage druk |
Die cijfers zijn voor screening. Het getal dat op een tekening hoort te staan, is de ontwerpdruk met zijn codebasis, en de wand wordt vervolgens bevestigd tegen de minimale wand na toleranties, niet de nominale. Op een 2 mm wand verwijdert een min 10 procent tolerantie al 0,2 mm, wat een tiende van de sectie is, dus het verschil tussen nominaal en minimaal is geen afrondingsdetail.
Vormcontrole Is de Werkelijke Specificatie
Rondheid, wandexcentriciteit en rechtheid zijn wat een buis die gemakkelijk te installeren is, scheidt van een buis die elke stap tegenwerkt. Een ovale sectie glijdt niet in een buisplaatgat van de juiste maat, en het forceren ervan beschadigt het gat en de buis. Een excentrische wand heeft een dunne kant die de drukwaarde beperkt, ook al is de gemiddelde wand correct. Een gebogen buis zal niet door een buigmachine lopen of uitlijnen met een passende flens.
De praktische vereisten zijn eenvoudig te formuleren en de moeite waard om op de bestelling te schrijven. Rondheid binnen de helft van de diameter tolerantie, wandexcentriciteit binnen 10 procent van nominaal, rechtheid rond 1 mm per meter, en een haaks gesneden uiteinde binnen ongeveer 1 graad. Elk van deze heeft een directe consequentie in de fabricage, daarom horen ze thuis in de inkoopspecificatie in plaats van in een mondelinge overeenkomst.
| Vormparameter | Praktische vereiste | Hoe het wordt gecontroleerd | Wat het beschermt |
|---|---|---|---|
| Rondheid | binnen de helft van de diameter tolerantie | Micrometer op drie oriëntaties | Buis-naar-buisplaat passing en afdichting |
| Wandexcentriciteit | 10 procent van nominale wand of beter | Ultrasone wandscan | Minimale wand aan de dunne kant |
| Rechtheid | ongeveer 1 mm per meter | Meetplaat en wijzerplaatindicator | Voeding, rollen en passing |
| Haaksheid snede | binnen 1 graad van haaks | Haakse liniaal en voelermaat | Lasvoeging en fusie bij verbindingen |
| Boring afwerking | vrij van bramen en losse schaal | Visuele inspectie en boorscope | Stroom, aangroeiing en reinheid |
De boring verdient een eigen regel. Losse schaal, bramen van het snijden en residu van smeermiddel bij het trekken komen allemaal in de processtroom terecht, en in een kleine boring verstoren ze ook de stroming en geven ze afzettingen een plek om te beginnen. Een buis die schoon en droog is wanneer deze wordt verpakt, blijft schoon; een buis die nat wordt verpakt, arriveert met vlekken die voor installatie moeten worden verwijderd.
Corrosiebestendigheid en de Grenzen Daarvan
Titanium buis in koelwater, zeewater en de meeste oxiderende chemische stromen presteert goed omdat de oxidelaag zichzelf herstelt in aanwezigheid van water en zuurstof. Twee omstandigheden ondermijnen dat. De eerste is een spleet, waar de film niet kan herstellen omdat de lokale chemie zuurstofarm en zuur wordt; buis-naar-buisplaatverbindingen en steuncontacten zijn de gebruikelijke plaatsen. De tweede is contaminatie, met name ijzersmeermiddelen van stalen gereedschappen, staalborstels of roestig water, die lokale cellen kunnen creëren en tot putcorrosie kunnen leiden.
Praktische maatregelen volgen daaruit. Houd fabricagegereedschappen exclusief voor titanium, beitsen na elk ijzercontact, en houd de buisboring vrij van stilstaande zakken. Waar het medium reducerend is, of waar een hete spleet onvermijdelijk is, is een palladiumhoudende legering zoals Gr7 de robuustere keuze dan Gr2, tegen een bescheiden kostprijsopslag voor een grote winst in spleetbestendigheid.
Stroomsnelheid hoort in dezelfde discussie thuis. Titanium is beter bestand tegen erosie dan de meeste metalen, maar een 2 mm wand heeft weinig marge om weg te geven, en turbulentie bij een inlaat, een bocht of een gedeeltelijk gesloten klep kan lokaal metaal verwijderen. Het matig houden van de inlaatsnelheid, het gebruiken van een soepele overgang bij de inlaat en het vermijden van abrupte vernauwingen zijn goedkope beschermingen voor een dunwandige buis.
Naadloos of Gelast en Getrokken
Bij 2 mm wanddikte zijn beide routes beschikbaar. Naadloze buis wordt getrokken uit een holle staaf en heeft geen naad, wat geschikt is voor druktoepassingen, cyclische belasting en elke toepassing waar de boring ononderbroken moet zijn. Gelaste en getrokken buis begint van strip, last de naad en trekt en gloeit vervolgens, wat economisch is in lange lengtes en in maten waar naadloze levering beperkt is; de naad is na het trekken meestal niet zichtbaar, maar het blijft een metallurgisch kenmerk en de kwaliteit ervan hangt af van de las en de hoeveelheid koudvervorming die volgt.
De keuze komt meestal neer op de toepassing en de lengte. Voor een condensor met duizenden korte buizen is gelaste en getrokken buis vaak het commerciële antwoord. Voor een hogedrukleiding, een cyclische belasting of een buis die na levering wordt gebogen, is naadloos de veiligere standaardkeuze. Hoe dan ook, de norm en het testpakket moeten bij de aanvraag worden overeengekomen, omdat dezelfde nominale maat kan worden geleverd volgens verschillende specificaties met zeer verschillend bewijs daarachter.
Waar een 2 mm Wand Buis Wordt Gebruikt
Condensatoren en warmtewisselaars zijn de grootste toepassing, waar de buis aan de ene kant koelwater en aan de andere kant een procesvloeistof transporteert, en waar de wand bestand moet zijn tegen zowel de druk als de corrosie van het koelmedium. Zeewatergekoelde eenheden op schepen en kustinstallaties zijn een natuurlijke keuze voor titanium, omdat de alternatieve materialen coatings of frequente vervanging nodig hebben.
Chemische koelers, monsterkoelers en kleine proceswarmtewisselaars gebruiken dezelfde wand om dezelfde redenen. In instrumentatie en hydraulisch werk wordt een 2 mm wand gekozen waar de leiding bestand moet zijn tegen ruwe behandeling en trillingen in plaats van hoge druk. In al deze toepassingen is de buis slechts zo goed als de installatie ervan, dus de vormvereisten en de reinigingsvereisten wegen even zwaar als het materiaalcertificaat.
Inspectie en Bestelling
Een typisch inspectieplan omvat afmetingen en vorm op een monster uit elke partij, een hydrostatische of pneumatische proefdruktest, een wervelstroom- of ultrasone test op wanddefecten, en een platdruktest om de ductiliteit aan te tonen. Een 3.1 certificaat volgens EN 10204 moet het smeltnummer, de chemische samenstelling, de trek- en vloeigrens, de rek en de resultaten van de niet-destructieve tests bevatten, traceerbaar naar de geleverde buizen.
De bestelling moet de norm, de legering, de buitendiameter en de 2 mm wand met toleranties, de lengte en rechtheid, de leveringsconditie, de oppervlakte- en reinigingsvereiste, en het testpakket vermelden. Het toevoegen van rondheids- en excentriciteitslimieten kost niets bij de aanvraag en voorkomt een afgewezen levering later, wat de goedkoopste kwaliteitsverbetering is die beschikbaar is bij een buisbestelling.
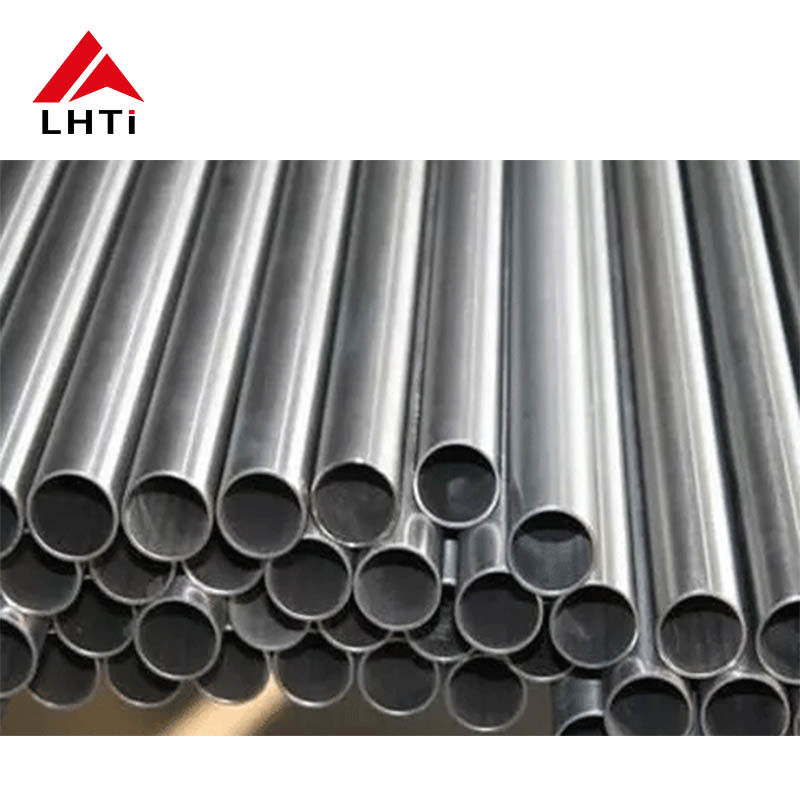
Productafbeeldingen
![]()