logo

details van de producten

Created with Pixso. Thuis Created with Pixso. Producten Created with Pixso.
Titaniumelleboog
Created with Pixso.

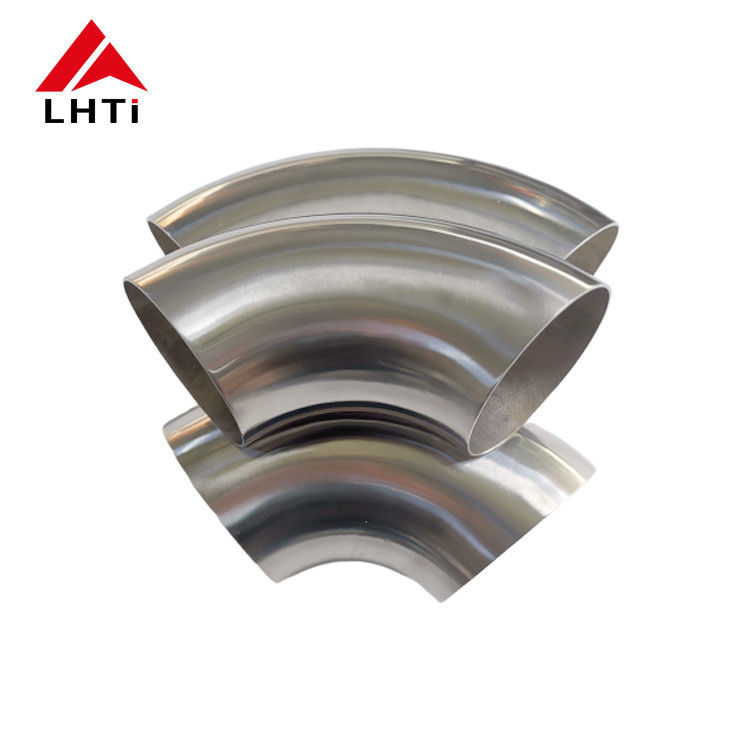
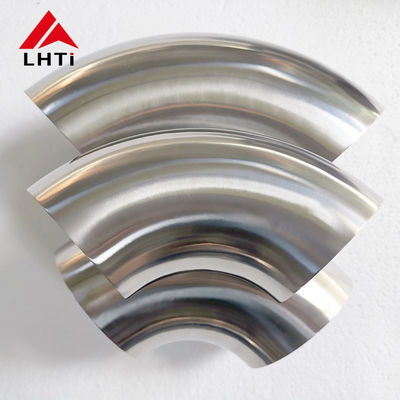
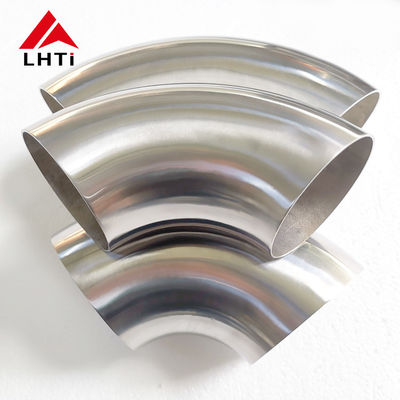
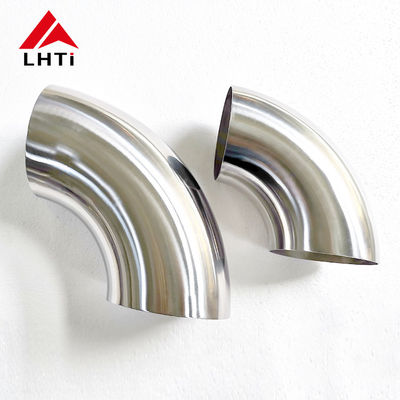
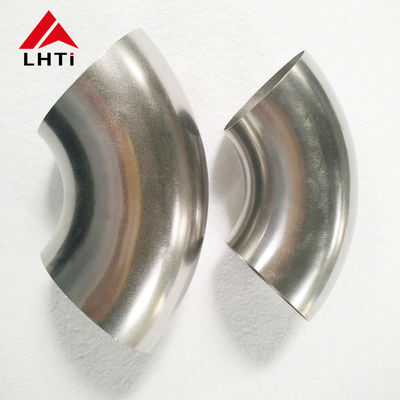
Gr2 Titanium Mandrelbocht 90 Graden Uitlaat Elleboog

Gr2 Titanium Mandrelbocht 90 Graden Uitlaat Elleboog

Merknaam: LHTI
Modelnummer: LH001
Gedetailleerde informatie
Place of Origin:
China
Normen:
ASME B16.9, ASTM B363
Binnendiameter:
Overeenkomstvereiste
Rang:
180 graden
Verbinding:
LASSEN
Verwerking:
Duw
Derde partijtest:
Beschikbaar
Elleboogtype:
45D/90D/180D
Drukklasse:
3000
Markeren:

Titanium uitlaatelleboog van Gr2

,

90 graden titanium mandrel buigingen

,

uitlaatbuizen van titanium

Productbeschrijving

Gr2 Titanium Spindelbocht 90 Graden Uitlaatbocht

Een spindelbocht is het verschil tussen een pijp die stroomt en een pijp die kreukt. Wanneer een dunwandige titanium buis rond een mal wordt getrokken zonder interne ondersteuning, vouwt de binnenste radius en wordt de sectie ovaal, en op een uitlaatwand van 1,5 mm is die schade permanent. Een spindelbocht gebruikt een gesegmenteerde kogelspindel in de buis, een wisserstempel achter de mal en een drukstempel die de buitenkant vasthoudt, zodat het metaal stroomt in plaats van instort. Deze 90 graden bochten worden gemaakt van Gr2 buis met een buitendiameter van 1,5 inch tot 2 inch, met een wanddikte van 1,2 mm tot 3 mm, volgens ASME B16.9 afmetingen en ASTM B363.

Wat de Spindel Werkelijk Doet

Drie gereedschappen delen het werk. De spindel ondersteunt de binnenkant van de bocht zodat de buis niet plat kan worden. De wisserstempel voorkomt dat het materiaal zich ophoopt voor de bocht, wat de kreuk op de binnenste radius veroorzaakt. De drukstempel regelt de buitenwand en voedt samen met de boost materiaal in de bocht, zodat de buitenwand niet dunner wordt dan de limiet. Verwijder er een van en het resultaat is meetbaar: de ovaliteit neemt toe, de wandverdunning neemt toe, of er verschijnen kreuken.

Geometrie item Typische waarde Wat gebeurt er als het afwijkt
Middellijnradius 1D, 1,5D of 2D van de buitendiameter Een strakkere radius verdunt de buitenwand sneller
Buitenwandverdunning 10 tot 12% maximaal aan de extrados Onder de minimale wand wordt de bocht het zwakke punt
Ovaliteit aan de bocht 5% maximaal Niet-ronde uiteinden passen niet op de rechte buis
Kreukhoogte aan de intrados 0,5% van de diameter maximaal Kreuken vangen condens op en starten vermoeiingsscheuren
Hoektolerantie plus of min 0,5 graad Flens- en ophanggaten zullen niet uitlijnen
Rechte tangentlengte 1,5D minimaal aan elk uiteinde Niet genoeg lengte om te klemmen en te lassen zonder vervorming

Waarom Gr2 Geschikt is voor Uitlaatwerk

Gr2 heeft een dichtheid van 4,51 g/cm3 tegenover 7,85 voor staal, dus een titanium uitlaatsysteem weegt ongeveer 40 procent minder dan het stalen systeem dat het vervangt, en het gewicht zit hoog en achterin waar het ertoe doet. De thermische geleidbaarheid is laag, waardoor uitlaatgassen heet blijven en de katalysator sneller ontbrandt, en de wand dunner kan zijn omdat titanium geen corrosie-marge nodig heeft tegen condens. De oxidelaag krijgt ook de stro- en blauwe kleuren die veel klanten willen op een zichtbare uitlaat, en die kleuren kunnen worden gecontroleerd door afschermgas en warmte-inbreng tijdens het lassen.

Wandverdunning Is het Getal om te Specificeren

Op een 90 graden bocht wordt de buitenwand dunner en de binnenwand dikker; het dunste punt bevindt zich op ongeveer 45 graden rond de bocht. Een wand van 1,5 mm gebogen met een radius van 1D kan 10 tot 12 procent verliezen, dus de tekening moet aangeven of de nominale wand of de minimale wand na het buigen het acceptatiecijfer is. Als het minimum kritiek is, begin dan met een dikkere buis of open de radius naar 1,5D. Dezelfde regel geldt voor de 180 graden retourbochten, waar het effect verdubbelt.

Bereik en Eindvoorbereiding

Bochten worden geleverd met vlakke snede, afgeschuinde of sokketlas-uiteinden. Vlakke snede-uiteinden zijn geschikt voor orbitale of TIG stompe lassen aan de volgende rechte lengte; afgeschuinde uiteinden worden gebruikt waar een dikkere wand een wortelopening nodig heeft. Elke bocht wordt op de tangentlengte op de tekening gesneden, omdat een te korte bocht ter plaatse niet kan worden hersteld.

Item Geleverd bereik
Boekhoek 45, 90 en 180 graden
Buitendiameter 1,5 inch tot 2 inch, andere maten op aanvraag
Wanddikte 1,2 mm tot 3 mm
Boogradius 1D tot 2D
Eindafwerking Vlakke snede, afgeschuind of geprofileerd voor sokketlas
Oppervlak Beitsen en polijsten, hittekleur verwijderd
Standaard ASME B16.9 afmetingen, ASTM B363 fittingen
Testen Dimensionale rapportage, PMI, keuring door derden op aanvraag

Montage en Lassen

Titanium uitlaat- en procespijp wordt gelast onder argon met de achterzijde gezuiverd tot onder ongeveer 50 ppm zuurstof. Reinig de snede-uiteinden met een speciaal roestvrij of carbide gereedschap, nooit een slijpschijf die koolstofstaal heeft aangeraakt, en houd de naadopening onder de 0,2 mm. Tack in twee plaatsen, controleer de hoek ten opzichte van de mal, voltooi vervolgens de naad zonder de zuivering te onderbreken. Een zilveren of stro-kleur is acceptabel; een blauwe of grijze kleur betekent dat de afscherming is mislukt en de naad moet worden uitgesneden, omdat een gecontamineerde las zal barsten bij de eerste thermische cyclus.

Inspectie, Verpakking en Bestelling

Elke bocht wordt gecontroleerd op hoek, middellijnradius, ovaliteit en wanddikte, en een dimensionale rapportage reist mee met de zending. Positieve materiaalidentificatie en inspectie door derden zijn op aanvraag beschikbaar. Specificeer buitendiameter, wand, hoek, middellijnradius, eindafwerking en standaard op de bestelling, bijvoorbeeld 2 inch OD x 2 mm wand Gr2 90 graden bocht, 1,5D, vlakke uiteinden, ASTM B363. Bochten worden verpakt in multiplex kisten met de uiteinden afgedopt zodat de boring schoon blijft tijdens transport.